
热应力如何影响压铸模具和零件
压铸过程中的热应力会改变模具和制成的零件。高铸造压力和快速温度变化导致表面开裂,还会引起尺寸误差和粗糙表面。计算机模型显示,较高的脱模温度会使零件弯曲更严重,因此温度控制对保证质量非常重要。研究表明,多次加热和冷却超过300°C会导致热裂纹,产生微小裂纹并加快模具磨损。
控制热应力有助于延长模具寿命,并确保每次压铸作业的产品一致性。
核心要点
当模具和零件快速冷热交替时会产生热应力,可能导致裂纹、弯曲和表面问题。
良好的冷却通道设计和定期检查模具有助于降低热应力,延长模具寿命。
使用Dievar和TOOLOX44等坚固材料有助于防止热损伤,延长模具寿命。
控制温度和良好冷却可减少缺陷,提高压铸件质量。
通过检查及早发现裂纹和表面问题,可避免昂贵的维修,保持生产顺畅。
影响
压铸模具
热应力会加速模具磨损。当模具快速加热和冷却时,会发生不均匀变形,可能导致裂纹、弯曲和模具表面粗糙。随着时间推移,这些问题会使模具强度降低。
研究表明,热疲劳是模具损坏的主要原因。如果模具经历多次冷热循环,会开始出现微小裂纹,这些裂纹通常从模具制造时的微小缺陷处开始。随着裂纹扩大,模具更容易早期损坏。
定期检查和修复模具有助于及早发现损坏,立即解决问题可延长模具寿命并避免长时间生产中断。
冷却通道的制造和维护方式非常重要。计算机测试表明,螺旋冷却通道可降低应力并更好地散热,这种设计可防止蒸汽形成并减缓裂纹增长。下表显示了热应力对压铸影响的重要数据:
| 影响指标 | 统计数据 | 解释 |
| 随形冷却通道减少气孔 | 减少43% | 使用3D打印制造的特殊冷却通道减少缩孔,使零件更坚固优质 |
| 水垢堆积导致能耗增加 | 增加12.5% | 冷却通道内2mm厚的水垢层阻碍热传递,需要更多能量维持冷却 |
| 热应力和变形 | 通过数值模拟量化 | 不同形状的冷却通道改变热和应力分布,影响裂纹和模具寿命。螺旋形状降低应力和蒸汽,延长模具寿命 |
这些数据表明,良好的冷却通道设计和维护可减少问题,延长模具寿命并节省资金。
零件
热应力还会改变压铸件的性能。如果零件冷却速度不同,内部会产生应力,可能导致弯曲、开裂或其他问题。因此,成品零件可能尺寸不合格或强度不足。
对气缸盖用铝合金的测试表明,热应力和长期高温会加速零件磨损。如果零件反复冷热交替,会更快形成裂纹。在最高温度点停留一段时间会使应力更快释放,裂纹增长更快,意味着零件寿命缩短。
发动机中温度高达300°C的压铸件损坏更快,发动机的启停会加剧这种情况。计算机模型有助于预测这些应力如何改变零件寿命,制造商利用此信息选择更好的材料并控制工艺,减少问题。
压铸中的热应力
成因
压铸中的热应力主要有几个原因:每次熔融金属进出模具时,模具都会快速加热和冷却,导致温度快速变化。模具表面接触金属时受热,金属硬化和模具打开时快速冷却,这种循环不断重复,使模具反复膨胀和收缩。
模具中部比边缘热得多。
反复加热和冷却使模具温度分布不均匀。
改变金属浇注速度或模具冷却速度等因素会加剧这些问题。
新研究表明,模具冷却速度和温度变化会影响晶体形成。大的温度变化通过缩小晶体生长区域促进新晶体形成。零件内部晶粒从边缘到中心逐渐变大,中心晶粒最大,这是因为热在模具和零件中的传递方式不同。使用模具预热和热循环的计算机模型可以预测这些变化,帮助人们做出更好的工艺选择。
如果仔细控制加热和冷却,可以降低热应力,改善模具和零件质量。
机制
热应力的主要原因是模具加热和冷却不均匀,某些部分比其他部分更快地变热或变冷,因此膨胀或收缩更多,在模具内部产生力,可能导致裂纹或弯曲。
热机械载荷也很重要。当模具经历多次循环时,热量和压力会在模具和硬化金属之间形成微小间隙。测试和计算机模型表明,这些间隙在金属硬化后立即开始形成,间隙大小取决于压力和温度。同时考虑压力和温度的模型比仅使用温度的模型更接近实际情况。
不同尺度的计算机测试表明,热机械载荷会在模具和零件内部的特定位置积聚应力,导致弯曲和损坏,尤其是反复作用时。如果应力不稳定,裂纹会更快增长,模具和零件寿命缩短。
了解这些机制有助于工程师设计更好的模具并选择最佳参数,以降低热应力并延长模具寿命。
问题
开裂
开裂是压铸中的主要问题。模具在多次加热和冷却后会产生裂纹,这些裂纹从模具受力最大的地方开始。随着时间推移,小裂纹会扩大加深,可能导致模具断裂。
行业测试表明,热疲劳会降低模具强度:
60次循环后,抗拉强度下降52%
屈服强度下降33%
弹性模量下降27%
即使10次循环后,抗拉强度从107 MPa降至63 MPa,下降约41%
下表显示了这些变化:
| 参数/观察 | 数值影响/值 | 描述/背景 |
| 抗拉强度下降 | 60次热循环后下降52% | 灰铸铁模具因热疲劳导致的机械强度损失 |
| 屈服强度下降 | 60次热循环后下降33% | 反复热载荷导致屈服强度下降 |
| 弹性模量下降 | 60次热循环后下降27% | 热循环导致材料刚度损失 |
| 10次循环后抗拉强度下降 | 从107 MPa降至63 MPa | 早期循环导致强度快速损失 |
| 引发裂纹的应力 | 铸锭模具底部边缘附近82 MPa | 高拉伸应力引发模具关键位置裂纹 |
| 裂纹发展阶段 | 微裂纹萌生、氧化物分离、微裂纹扩展、宏观裂纹形成 | 渐进式损伤导致模具失效 |
折线图显示压铸模具因热疲劳导致材料强度百分比下降
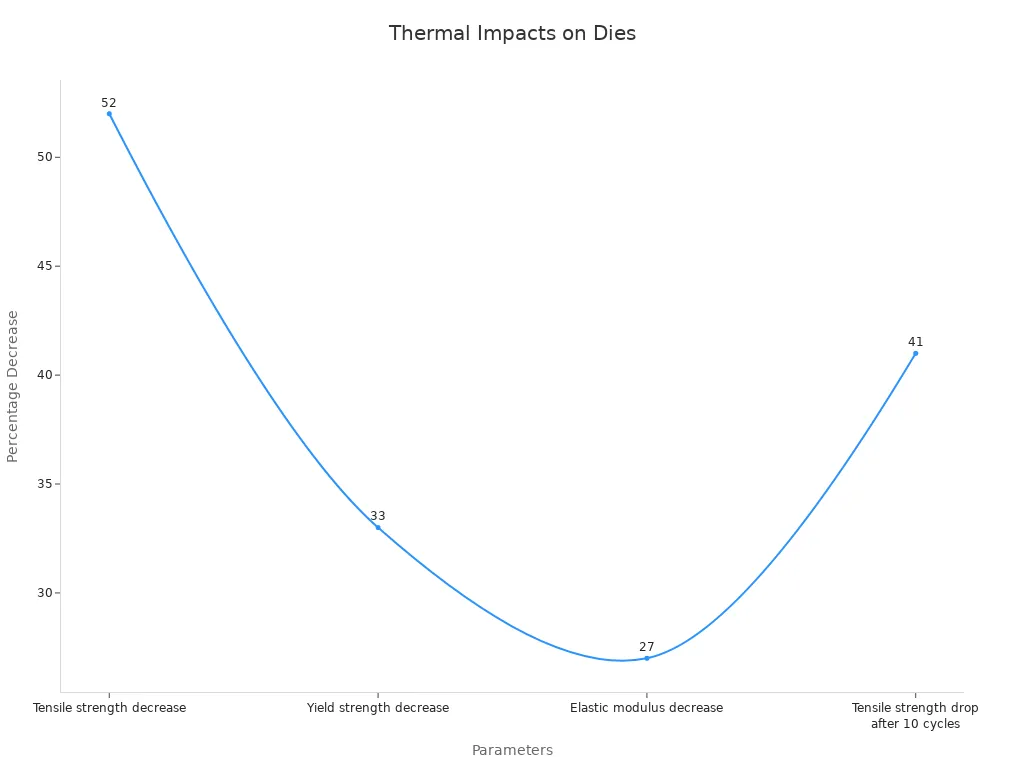
技术研究测量模具中裂纹的生长,查看裂纹长度、应变、应力和循环次数。循环次数越多,裂纹生长越快,高温时尤其如此。模型可以预测裂纹如何扩展以及模具何时会断裂,帮助工程师在模具失效前进行修复或更换。
开裂使模具更快磨损,并导致更多零件缺陷。
热裂纹
热裂纹是模具失效的常见方式,表现为模具表面的细小裂纹网络。这些裂纹因模具反复加热和冷却而形成,每次循环都会对表面施加应力并产生新裂纹。
行业数据表明,热裂纹是模具失效的主要原因。对AISI H13、Dievar和TOOLOX44等工具钢进行了测试,较硬的钢可减缓裂纹增长并延长模具寿命,但热处理无法阻止裂纹萌生。显微镜显示热裂纹从表面开始,每次循环都向深处扩展。
| 证据方面 | 描述 |
| 热裂纹普遍性 | 热循环载荷导致的热疲劳裂纹是压铸模具失效的主要原因 |
| 失效原因 | 循环加热和冷却产生细小表面裂纹,随时间扩展 |
| 研究材料 | 工具钢(如AISI H13、Dievar和TOOLOX44)的电阻测试 |
| 与模具寿命的相关性 | 更高硬度减缓裂纹增长,延长模具寿命 |
| 微观结构分析 | 显微镜证实裂纹形成和生长与热裂纹相关 |
| 材料性能影响 | 韧性和硬度是抵抗热裂纹和提高模具寿命的关键 |
| 表面处理效果 | 涂层可通过影响微裂纹扩展来延迟裂纹增长 |
热成像分析等无损检测可及早发现热裂纹,这些测试表明温度变化和不均匀加热有助于裂纹萌生。热裂纹使模具更快磨损,并导致更多零件缺陷。
热裂纹是压铸模具常见的失效方式
Dievar和TOOLOX44等新钢种更能抵抗热裂纹
Dievar在高温下坚韧且强度高,因此裂纹更少
TOOLOX44预先硬化,能很好地控制热裂纹
不同热处理改变模具寿命,但TOOLOX44提供稳定结果
热裂纹意味着更多模具维修和更高成本
表面缺陷
热应力常导致压铸件表面缺陷,这些缺陷包括裂纹、粗糙点和翘曲。如果模具或零件冷却不均匀,表面会积累应力,可能将金属拉开或弯曲,产生可见缺陷。
铝合金研究表明,缺陷尺寸遵循一定规律,某些合金的平均缺陷尺寸为109μm,其他合金的缺陷可达424μm。缺陷严重程度取决于工艺和热应力。表面残余应力范围为-64 MPa至-153 MPa,这些应力使零件更弱,更容易断裂。
| 缺陷类型 | 平均尺寸(μm) | 残余应力(MPa) | 对性能的影响 |
| 小表面裂纹 | 109 | -64 | 降低疲劳强度 |
| 大表面缺陷 | 424 | -153 | 增加早期失效风险 |
表面缺陷也可能来自铝的热脆性,当金属在高温下变脆时发生,零件在冷却时可能开裂或断裂。这些缺陷降低产品质量,增加废品和成本。
热应力导致的表面缺陷可能导致客户投诉和销售损失。
识别与预防
检测方法
质量团队使用不同方法及早发现热应力,进行外观检查和非破坏性特殊测试。检查员在每个循环后查找裂纹、弯曲或其他问题。有规则要求对零件进行时效处理以降低应力,团队遵循以下步骤:
时效处理前检查所有压铸件
对零件进行15至20天时效处理,并在每个零件上记录时间
时效处理后,检查部分零件是否有裂纹或弯曲
使用批次编号和报告跟踪每个零件
小零件至少测试2000个样品,大零件至少测试800个
这些步骤帮助团队及早发现问题并防止失效。定期检查零件并使用时效处理减少缺陷,延长模具寿命。
冷却与工艺控制
良好的冷却对防止热应力非常重要,团队使用相变材料和特殊流动通道等新冷却理念。下表显示这些理念的帮助:
| 冷却解决方案 | 改进 | 结果 |
| 相变材料 | 热稳定性提高25% | 减少降解 |
| 混合冷却系统 | 热管理改善20% | 减少热点 |
| 气体扩散层优化 | 温度变化减少30% | 冷却更均匀 |
| 流动通道设计优化 | 热传递提高20–40% | 冷却效率增强 |
| 热电冷却 | 堆栈温度稳定在70°C | 有效热管理 |
团队不得使用不良冷却方式,否则会出现更多缺陷。冷却通道堵塞或冷却液流量不足等问题导致热量分布不均,均匀冷却可防止应力积累。通过改进冷却方式和使用最佳方法,制造商减少裂纹并提高零件质量。良好的冷却意味着更少问题和更长的工具寿命。
材料与设计
选择合适的材料和模具设计有助于抵抗热应力。马氏体时效钢比H13工具钢性能更好,可降低应力并延长模具寿命。工程师使用计算机模型查看将冷却通道移近表面如何防止裂纹,测试表明形状和材料均影响模具寿命。
团队比较356和413等合金以选择最佳材料,413合金比356合金产生更少微裂纹,减少问题。改变通道位置和使用更好的冷却也有助于散热,热处理使模具更强并降低应力。通过选择优质材料和改进工艺,制造商减少缺陷并延长模具寿命。
提示:始终检查模具设计和冷却选择,以防止不良冷却并获得最佳压铸结果。
良好的热应力管理在压铸中非常重要。下表显示保持适当温度、使用涂层和更好冷却如何帮助延长模具寿命并提高零件质量。定期检查模具并遵循良好步骤可保持高质量并避免昂贵问题。
| 因素/参数 | 对模具寿命和产品质量的影响 |
| 模具工作温度升高 | 通过降低热疲劳损伤延长模具寿命 |
| 模具表面温度测量 | 帮助预测和控制模具疲劳 |
| 模具涂层 | 提高模具韧性并保持表面完好 |
| 冷却方法 | 通过改变内部结构和硬度改善零件质量 |
| 注射压力和温度 | 提高铸件强度并减少缺陷数量 |
常见问题解答
压铸中的热应力是什么?
热应力是当模具或零件快速加热和冷却时发生的现象,导致材料不均匀膨胀和收缩,可能导致裂纹或其他损坏。
工程师如何发现热应力的早期迹象?
工程师在检查过程中寻找微小裂纹、翘曲或粗糙点,使用外观检查和热成像等特殊测试在损坏恶化前发现隐藏问题。
为什么冷却通道在压铸模具中很重要?
冷却通道帮助控制模具温度,良好的通道设计均匀散热,降低热应力并延长模具寿命。
哪些材料最能抵抗热应力?
| 材料 | 抵抗等级 | 说明 |
| DIEVAR模具钢 | 高 | 高温下坚韧且强度高 |
| TOOLOX44 | 高 | 预先硬化,结果稳定 |
| H13工具钢 | 中等 | 常见但抗性较低 |
热应力会影响最终产品质量吗?
热应力会导致零件出现裂纹、翘曲或粗糙表面,这些缺陷降低强度并可能导致早期失效,质量检查有助于及早发现这些问题。
关于湖南普卡

湖南普卡成立于2016年,位于中国湖南,并在柏林设有联络点,我们是汽车行业的二级供应商。我们专注于生产定制的铝压铸件,配备了280T至1250T的高自动化冷室压铸设备并提供一站式后机加工和表面处理服务。我们对质量的承诺体现在通过ISO9001:2015和IATF16949:2016标准认证的质量管理体系中。